EN

Vaše linka VFFS je dimenzována na 120 pytlů za minutu, ale skutečná propustnost se zastaví na 85. Stroj může být dokonale seřízen, servopohony mohou být nové a obsluha může být zkušená. Ve většině auditů je skutečným omezením role fólie procházející formovacím límcem.
Vysokorychlostní výstup VFFS je určen konzistencí filmu. Stabilní koeficient tření, těsná tolerance tloušťky a široké okénko tepelného těsnění záleží více než na jmenovitém výkonu motoru. Pokud se tyto parametry posunou, žádný upgrade stroje neudrží rychlost linky.
Jak fungují vysokorychlostní stroje VFFS a co musí film dělat
Vertikální zatavovací stroj přetáhne fólii přes tvarovací límec, podélně utěsní zadní šev a poté přidá příčné utěsnění při plnění produktu. Při 100-120 cyklech za minutu musí fólie konzistentně klouzat, tvořit čtvercový polštář a okamžitě se utěsnit, aniž by se propálila.
Při vysoké rychlosti se tvarovací límec stává přesným nástrojem. Fólie se musí ohýbat bez zvrásnění, klouzat bez lepení a přitom si zachovat soutisk tisku. Malé odchylky v napětí pásu jsou zesíleny, když stroj provádí cyklus každou půl sekundu.
Koeficient tření
COF filmu na kov 0,2-0,35 zabraňuje chvění na tvarovací trubce. Pokud COF po půl směně vyskočí, změní se rozteč vaku a fotocyty se přestanou registrovat.
Tolerance tloušťky
Odchylka měřidla nad ±5 % mění dobu utěsnění a objem sáčku. Na vysokorychlostních linkách způsobuje 10 µm hrot v zóně příčného těsnění slabé nebo spálené těsnění.
Okno tepelného těsnění
20°C nebo širší tavné okno umožňuje tepelnému svařovacímu zařízení pracovat v rozsahu teplot, takže krátké zastávky nezpůsobí studené spoje nebo spálení filmu.
Tuhost a tvárnost
Fólie musí držet svůj tvar kolem tvarovacího límce. Vícevrstvé struktury s nylonovou nebo hliníkovou fólií poskytují modul potřebný pro stabilní tvarování sáčků při vysokých cyklech.
Struktura filmu vs. vysokorychlostní výkon VFFS
Ne každá flexibilní fólie je určena pro vysokorychlostní VFFS. Struktura určuje, jak se teplo absorbuje, jakou sílu může těsnění vydržet a jak konzistentně se fólie posouvá. Jednoduché srovnání pomáhá nastavit realistická očekávání.
Pro náročné linky koextrudované PA/PE fólie vyvažují tuhost a rychlost těsnění. A 7vrstvá PA/PE tepelně tvarovatelná fólie dokáže udržet bariérový výkon a zároveň odolat mechanickému namáhání vysokorychlostním tvářením. Produkty citlivé na kyslík, jako je mletá káva nebo ořechy, potřebují EVOH nebo nylonovou bariérovou vrstvu; tyto pryskyřice také zvyšují odolnost proti propíchnutí, což zkracuje prostoje způsobené prasknutím fólie ve formovací trubce.
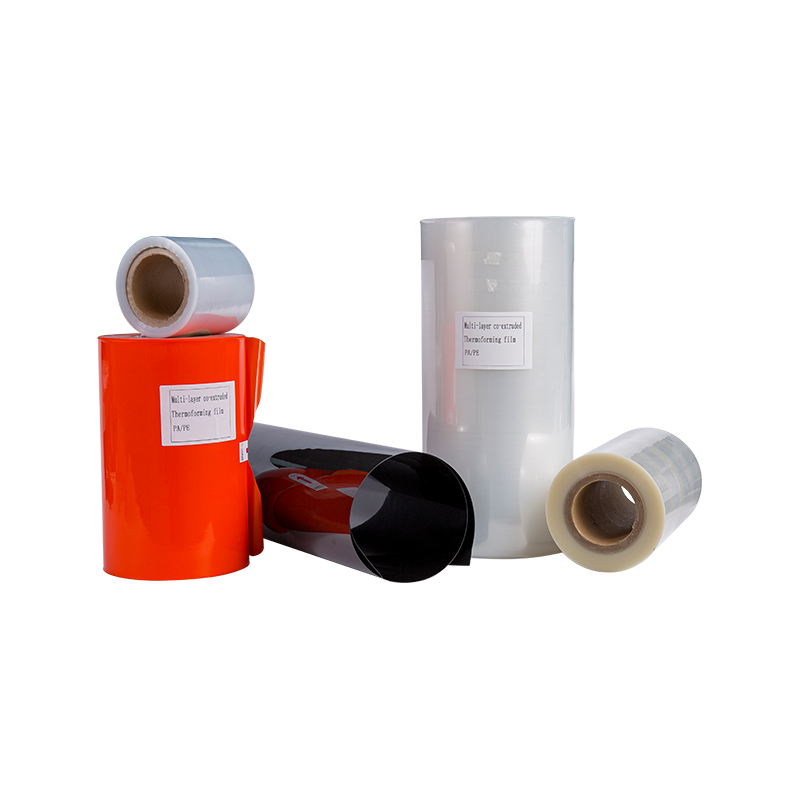 Velkoobchod 7-11 vrstev PA/PE General Barrier Thermoforming Film Suppliers, Com SC Shanghai - Čína 7-11 vrstev PA/PE General Barrier Thermoforming Film Dodavatelé a společnost, velkoobchod 7-11 vrstev PA/PE General... Zobrazit produkt →
Skryté metriky: Tolerance tloušťky a integrita těsnění
Rychlost je jen jedna část rovnice. Skrytá cena vysokorychlostního VFFS je odpad způsobený změnou tloušťky. Fólie, která má průměr 80 µm, ale má plnou toleranci ±10 %, způsobuje kolísavé doby prodlevy těsnění a posun rozměrů sáčku.
Výše uvedené sloupce představují relativní stabilitu integrity těsnění na lince běžící 100 balení za minutu. Pevnější měřidla se promítají do menšího počtu odmítnutých pytlů během směny a předvídatelnějšího výstupu.
Okénko tepelného těsnění také ovlivňuje, jak rychle může linka běžet. Široké okno umožňuje tmelu pracovat při nižší teplotě, přičemž stále dosahuje plné pevnosti těsnění. To snižuje deformaci filmu kolem oblasti těsnění a zlepšuje vzhled hotového sáčku.
Kde vysokorychlostní VFFS přidává největší hodnotu
Vysokorychlostní balení VFFS dominuje v kategoriích produktů, které vyžadují stálou hmotnost sáčku, vysoké denní objemy a silnou ochranu police.
Pražírny kávy důvěřují vysokorychlostnímu VFFS pro celozrnné a mleté kávové sáčky, protože tento proces udržuje vzduch venku před konečným uzavřením. Typicky se hodí 250g-1kg kávový sáček s jednocestným odplyňovacím ventilem. Při rychlosti 100-120 sáčků za minutu potřebuje fólie tuhou konstrukci s plochým dnem nebo bočními klínky, která se dá spolehlivě otevřít pod plnicí trubicí. naše možnosti vysokorychlostního sáčku na kávu zkombinujte bariérovou fólii s vlastním potiskem, abyste udrželi vysokou přitažlivost police bez zpomalení linky.
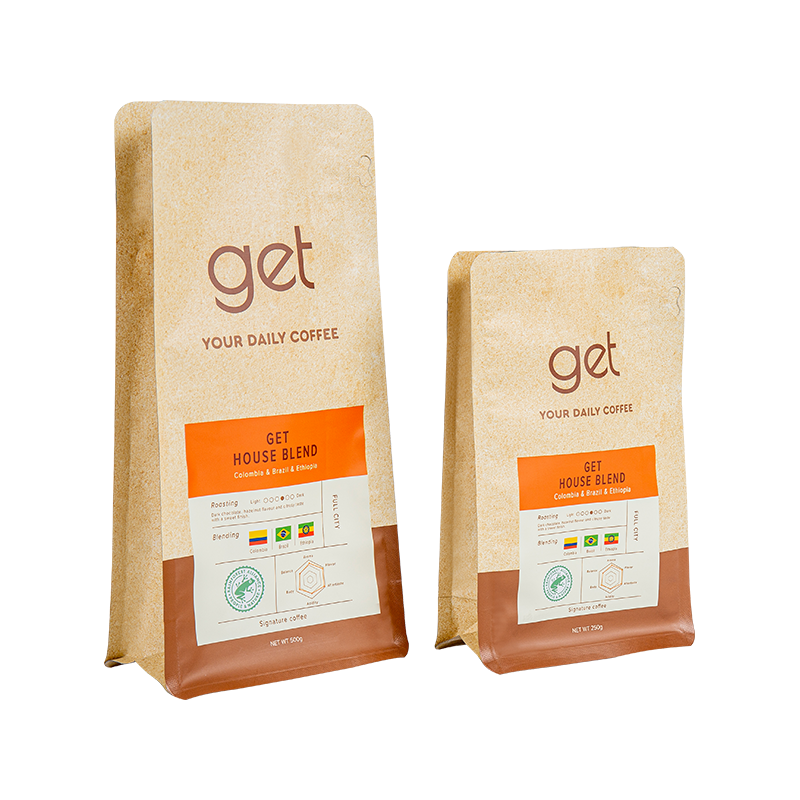 Velkoobchod 250 g, 500 g, 1 kg Dodavatelé sáčků na balení kávových zrn, společnost - SC Shang SC Shanghai - Čína 250g,500g,1 kg sáček na balení kávových zrn Dodavatelé a společnost, velkoobchod 250g,500g,1 kg sáček na balení kávových zrn, T... Zobrazit produkt →
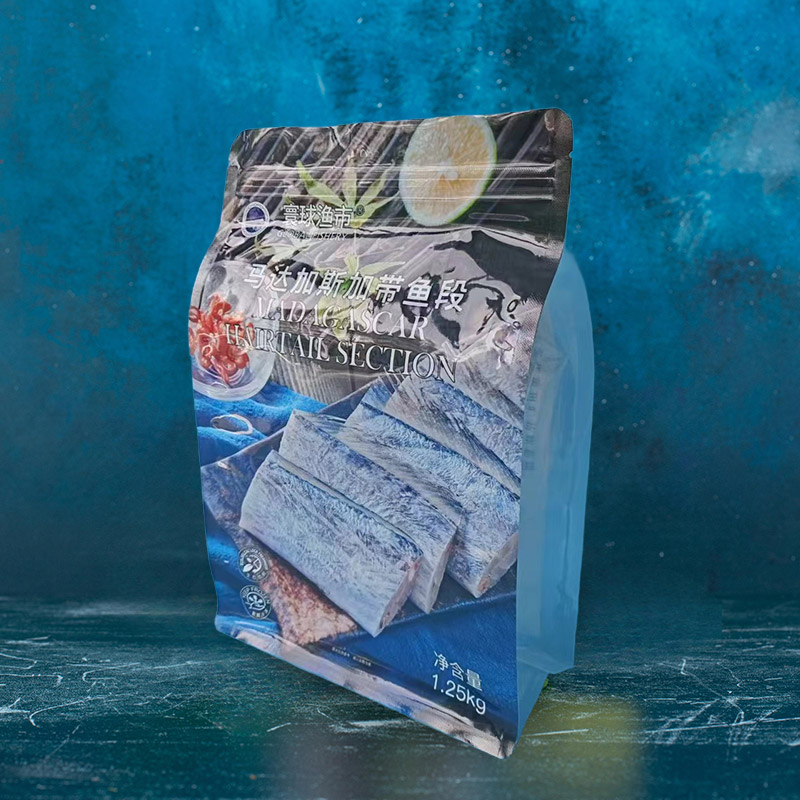
Zpracovatelé mražených mořských plodů a masa také spoléhají na vysokorychlostní VFFS pro jednotlivě rychle zmrazené filety a krevety. Fólie musí vydržet nízké teploty a ostré hrany. A kapsička na zmrazené mořské plody s vysokou bariérou s vrstvami proti proražení a nízkoteplotním tepelným těsněním je navržen pro tyto provozní podmínky.
 Dodavatelé velkoobchodních sáčků z mražených mořských plodů s vysokou bariérou, společnost - SC Shanghai New M SC Shanghai - Čína Dodavatelé a společnost s vysokou bariérou na zmrazené mořské plody, velkoobchod s vysokou bariérou na zmrazené mořské plody, sáčky na zmrazené potraviny a... Zobrazit produkt →
Výrobci pamlsků pro domácí mazlíčky používají vysokorychlostní VFFS pro malé sáčky se zavíráním na zip nebo trhacími zářezy. Fólie musí být dostatečně tuhá, aby otevřela dráhu zipu vysokou rychlostí, což často vyžaduje design s plochým dnem. Snack značky často preferují digitálně tištěný film pro propagační balíčky; možnost nízkého MOQ jim umožňuje testovat nový design, aniž by se museli zavázat k plnému nákladu.
Praktický pracovní postup pro přizpůsobení filmu k vysokorychlostní lince VFFS
Výběr flexibilního balení pro vysokorychlostní VFFS nezačíná strukturou filmu nebo barvou. Začíná to parametry linky a omezeními produktu.
Krok 1: Definujte rychlost a velikost sáčku
Zaznamenejte cílové balení za minutu, šířku sáčku a dobu usazení produktu. Tím se zafixují rozměry tvarovacího límce a okno prodlevy těsnění.
Krok 2: Mapujte vlastnosti filmu podle potřeby linky
Zkontrolujte COF, toleranci tloušťky, teplotní rozsah tepelného svařování a tuhost vůči limitům doporučeným dodavatelem stroje.
Krok 3: Proveďte uzavřený test s produktem
Použijte skutečnou rychlost plnění a teplotu produktu. Zkontrolujte rozměry sáčku, pevnost těsnění a nahromadění prachu na tvarovací trubce.
Krok 4: Sledujte a upravte
Sledujte míru zmetkovitosti, registraci fotocytů a odolnost těsnění. U koextrudovaných fólií je průvodce specifikacemi spodní termoformovací fólie poskytuje užitečné referenční hodnoty pro návrh měřidla a bariéry.
Z hlediska nákladů snižuje fólie s užší tolerancí tloušťky zmetkovitost o 1–2 % za směnu. Na lince běžící 100 pytlů/min po dobu 20 hodin se snížení zmetkovitosti o 2 % zhruba rovná 2 400 dalším prodejným pytlům za den. Tato úspora obvykle převáží mírně vyšší cenu vysoce výkonné koextrudované fólie.
Údržba a kontroly souladu
Ani sebelepší fólie nedokáže vykompenzovat zanedbané svařovací čelisti nebo opotřebované tvarovací manžety. Rutinní kontroly chrání jak rychlost linky, tak bezpečnost produktu.
- Kalibrujte teplotu a tlak tepelného těsnění na začátku každé směny. Na povrch těsnicí čelisti použijte termočlánek.
- Každých 30 minut změřte rozměry sáčku a pevnost odlupování. Zaznamenejte hodnoty podle certifikátu šarže filmu.
- Ověřte, že koeficient tření fólie je v rámci dodavatele specifikovaného pásma v celé roli. Vysoké hodnoty COF způsobují posun délky vaku.
- Zkontrolujte, zda hotový sáček vyhovuje kontaktu s potravinami. To zahrnuje migrační limity, bezpečnost tiskových inkoustů a požadavky FDA nebo EU pro váš cílový trh.
Dokumentované certifikáty fólie by měly obsahovat profil tloušťky, pevnost těsnění, COF a rychlost prostupu vodní páry. Když se linka zastaví nebo se objeví stížnost spotřebitele, tato data pomohou určit, zda problém pochází z filmu, stroje nebo produktu.
Náš in-house postupy kontroly kvality kombinovat příchozí kontroly fólie, online kontrolu těsnění a hotové testování sáčků. To je důvod, proč můžeme zdokumentovat toleranci měřidla a výkon těsnění dříve, než se role dostane do vašeho stroje.
Vysokorychlostní VFFS není jen o stroji. Fólie je proměnná, která rozhoduje, zda dosáhnete rychlosti 110 sáčků za minutu, nebo se spokojíte s 80. Specifikujte rychlost linky, cíle bariér a omezení produktu a poté ověřte fólii ve skutečných výrobních podmínkách. Spolupracujte s dodavatelem flexibilních obalů, který může poskytnout konzistentní údaje o zásobách a dokumentované kvalitě.